- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy

כיצד מפעלי גלגול תיל שטוחים מניעים את האיכות והתפוקה של חוטי נחושת משופרים
בהסתמך על 16 שנות ניסיון בייצור מתכת בJiangsu Goodroller Machinery Co., Ltd. (GRM), מאמר זה בוחן עד כמה מודרנימפעלי גלגול תיל שטוח- במיוחד תצורות דו-גבוהות וארבע-גבוהות מודולריות - מספקות רווחים מדידים באיכות ובתפוקה של חוטי נחושת שטוחים. אנו מכסים את היסודות הטכניים, משווים תצורות בטבלה מובנית, חולקים תרחישי יישומים בעולם האמיתי על פני מגזרי שנאים, פוטו-וולטאים ומנועי EV, ועונים על השאלות שהיצרנים שואלים אותנו לרוב.
למה ציור מתגלגל עבור חוט שטוח נחושת
ביליתי למעלה מעשור בהסתכלתי על יצרני חוטי נחושת שטוחים נאבקים עם אותו פשרה: ציור נותן לך צורה, אבל זה גם נותן לך בלאי, פגמים פני השטח ומהירות קו תקרה. מתגלגל משנה את המשוואה הזו. כאשר אתה מעביר חוט נחושת עגול דרך סדרה של מעמדי גלגול מדויקים במקום למשוך אותו דרך קוביות, אתה מבטל לחלוטין את אובדן הקוביות ומשיג רמה של שליטה ממדית שהציור פשוט לא יכול להתאים לה.
ב-GRM, שיכללנו את הגישה הזו מאז המקור שלנו כ-Zhangjiagang Hongxinyuan Technology ב-2008. לאחר ארגון מחדש אסטרטגי ב-2015, הכפלנו את מה שאנחנו עושים הכי טוב - תכנון מפעלי גלגול דיוק חכמים הפותרים צווארי בקבוק אמיתיים בייצור. המפעלי גלגול תיל שטוחאנחנו בונים היום הם התוצאה של המיקוד הזה.
היתרון המרכזי הוא מכני. גלגול מעוות מתכת באמצעות כוחות דחיסה בין גלילים מסתובבים, כלומר:
- אין בלאי למות.חיי הגלילים נמדדים בחודשים, לא בתזוזות, והחלפת הגליל צפויה ולא תגובתית.
- גימור משטח טוב יותר.גלגול קר מייצר משטח חלק ואחיד יותר מאשר שרטוט - קריטי עבור אמייל או ציפוי במורד הזרם.
- מהירויות קו גבוהות יותר.ללא החיכוך והצטברות החום של ציור התבנית, אתה יכול לדחוף את התפוקה גבוה משמעותית. קווי הייצור המשולבים של חוטי נחושת שטוחים שלנו מגיעים למהירויות עיצוב של 400 מ' לדקה.
- סובלנות הדוקה יותר.השילוב של מעמדי טחינה בקשיחות גבוהה ומשוב מדידה מקוון מאפשר לנו לשמור על סובלנות עובי הדוקה עד ±0.005 מ"מ.
בפועל, ראיתי לקוחות מצמצמים את עלויות ההמרה שלהם לטון ב-15-25% פשוט על ידי מעבר מתהליך תיל שטוח מבוסס שרטוט לקו גלגול משולב. זה לא מספר תיאורטי - זה מגיע מהוצאה מופחתת של כלי עבודה, פחות דחיות באיכות וזמני מחזור מהירים יותר.
כיצד פועל למעשה מפעל גלגול חוט שטוח
אנשים שואלים אותי לעתים קרובות מה בעצם קורה בתוך אטחנת גלגול תיל שטוח. העיקרון הוא פשוט, אבל ההנדסה מאחוריו לא.
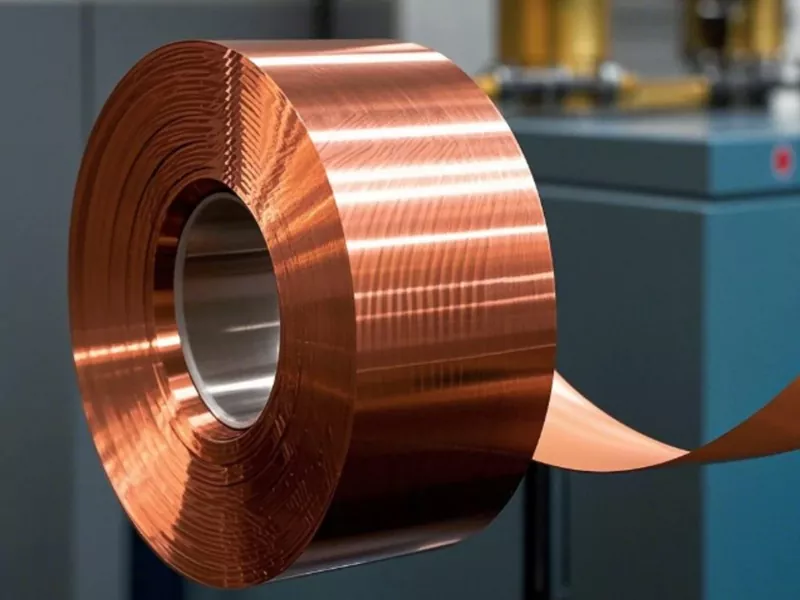
קו משולב טיפוסי מתחיל בתשלום סליל אנכי שמזין חוט נחושת עגול - עד Ø8 מ"מ בתצורות הסטנדרטיות שלנו - לתוך קטע ציור מרובה קוביות. משם, החוט עובר דרך סדרה של מעמדי גלילים. כל מעמד מפחית את העובי, וכשהוא מצויד בגלילי שולי, שולט ברוחב. בין מעמדים, ליטוש מקוון ואיסוף אבק שומרים על ניקיון המשטח. בסופו של דבר, מערכת מדידת עובי ורוחב מבוססת לייזר מספקת משוב בזמן אמת ל-PLC, שמתאים אוטומטית את פערי הגלגול כדי לפצות על התפשטות תרמית, בלאי גליל או שינויים בחומר הנכנס.
כך זה נראה בתצורת קו GRM טיפוסית:
| רְכִיב | מִפרָט | כַּמוּת |
|---|---|---|
| סטנד סליל אנכי | — | 1 סט |
| מכונת ציור שישה | DLF6D/500 | 1 סט |
| מפעל שני-גבוה מתגלגל ראשון | Ø300 מ"מ | 1 יחידה |
| First Edger Mill | Ø155 מ"מ | 1 יחידה |
| מפעל שני-גבוה מתגלגל | Ø200 מ"מ | 1 יחידה |
| טחנת קצה שני | Ø155 מ"מ | 1 יחידה |
| מפעל שני-גבוה שלישי שלישי | Ø160 מ"מ | 1 יחידה |
| פוליש ואבק מקוון | — | 1 סט |
| מדידת עובי ורוחב מקוונת | מבוסס לייזר, לולאה סגורה | 1 סט |
| מכונת איסוף רוחבית | סלילה אוטומטית | 1 סט |
הקו פועל במהירות עיצוב מקסימלית של 400 מ"מ לדקה ומעבד חוט נכנס עד Ø8 מ"מ לכדי תיל שטוח מוגמר בעובי הנעים בין 2.0-12 מ"מ ורוחב בין 0.5-4.0 מ"מ. עבור חוט עדין יותר - תחשוב על סרט פוטו-וולטאי או חוט מיקרו שטוח מדויק - אנו מגדירים הגדרה אחרת עם קוטרי גליל קטנים יותר ויחסי מהירות גבוהים יותר.
שניים גבוהים לעומת ארבעה גבוהים: בחירת התצורה הנכונה
זו השאלה שאני מקבל לרוב ממנהלי ייצור שמעריכים קו חדש. התשובה הקצרה: זה תלוי בחומר הזנה שלך ובדרישות המוצר המוגמר שלך. התשובה הארוכה יותר כוללת כמה פשרות הנדסיות.
שֶׁלָנוּמפעלי גלגול תיל שטוחהשתמש בעיצוב מודולרי התומך ביחידות שני-גבוהות רולינג או יחידות ארבע-גבוהות, ובמקרים רבים, תצורה היברידית עובדת בצורה הטובה ביותר.
| פָּרָמֶטֶר | טחנת רולינג דו-גבוהה | מפעל ארבע-גבוה מתגלגל |
|---|---|---|
| סידור גלילים | שני גלילי עבודה, מגע ישיר עם חומר | שני גלילי עבודה + שני גלילי גיבוי |
| קוטר גליל עבודה אופייני | 160–300 מ"מ (טווח סטנדרטי GRM) | גלילי עבודה קטנים יותר, גלילי גיבוי גדולים יותר |
| יכולת הפחתה | מתון לכל מעבר; אידיאלי עבור חיספוס ומעברי ביניים | הפחתה גבוהה יותר לכל מעבר; טוב יותר עבור גימור ומדדים דקים |
| דיוק מידות | טוֹב; ±0.01 מ"מ רוחב ניתן להשגה עם קצה | מְעוּלֶה; עובי ±0.005 מ"מ ניתן להשגה |
| איכות פני השטח | טוב לחוט שטוח כללי | מְעוּלֶה; קריטי עבור אמייל וציפוי |
| שלב יישום טיפוסי | חיספוס וגלגול ביניים | גימור גלגול, רצועה דקה, חוט בעל יחס גבוה |
| מורכבות תחזוקה | לְהוֹרִיד; פחות לחמניות לניהול | גבוה יותר; נדרשת תחזוקה של גליל גיבוי |
| הכי מתאים ל | מוליכים שנאי, CTC, חתכים גדולים יותר | חוט סיכת ראש EV, מחברים מדויקים, סרט PV דק |
כלל האצבע שלי: אם המוצר המוגמר שלך עבה מ-3 מ"מ או רחב מ-6 מ"מ, התחל עם תצורת Two-High עבור עיקר ההפחתה, ואז הוסף מעמד גימור Four-High אם אתה צריך סובלנות הדוקה יותר. עבור כל דבר דק יותר - תחשוב על מוליכי סיכת ראש של EV או סרט פוטו-וולטאי משובח - עבור ל-4-High משלב הגמר ואילך. גלילי העבודה הקטנים יותר בטחנת Four-High מפעילים לחץ מגע גבוה יותר עם פחות שיטוח גליל, וזה בדיוק מה שאתה צריך כשאתה רודף אחר בקרת עובי ברמת מיקרון.
סיפקנו את שתי התצורות ללקוחות במגזרי אלקטרוניקה, ייצור מכשירים, קפיצים מדויקים ומגזרי אנרגיה פוטו-וולטאית חדשה. הגישה המודולרית פירושה שלקוח יכול להתחיל עם קו Two-High ולהוסיף סטנדים של Four-High מאוחר יותר ככל שתמהיל המוצרים שלו מתפתח - מבלי לבטל את כל ההשקעה.
רווחי איכות שאתה יכול למדוד
כשאני מדבר עם מנהלי איכות, הם לא רוצים שמות תואר. הם רוצים מספרים. אז הנה מה שמפעלי הגלגול השטוחים שלנו מספקים בפועל בייצור:
סבילות לעובי:±0.005 מ"מ על חוט נחושת שטוח מוגמר בתנאים יציבים. זה בערך חמישית מהעובי של שערה אנושית, המוחזק באופן עקבי על סליל שלם.
סובלנות רוחב:±0.01 מ"מ, מנוהלת על ידי טחנות הקצה היושבות בין עמדות הגלגול הראשיות.
יוֹשֶׁר:השילוב של עיצוב גליל קצר עם קו מתח ובקרת מתח מדויקת בין מעמדים מייצר חוט שטוח עם ישרות מצוינת - קריטי לליפוף אוטומטי ולעיבוד במורד הזרם.
גימור פני השטח:מערכת הליטוש ואיסוף האבק המקוונת מסירה פסולת מתגלגלת לפני שהיא יכולה להטביע על פני השטח. עבור לקוחות המבצעים אמייל או מצלחות את החוט השטוח שלהם, הדבר מתורגם ישירות לפחות פגמי ציפוי וחוזק דיאלקטרי גבוה יותר.
אני צריך להזכיר עוד דבר אחד שלא תמיד מופיע בדפי המפרט: עקביות על פני הסליל. זה דבר אחד להכות ±0.005 מ"מ בדגימת בדיקה. זה אחר לשמור על הסובלנות הזו מהמטר הראשון ועד האחרון. מערכת הבקרה בלולאה סגורה - מדידת לייזר המוזנת בחזרה ל-PLC, אשר מתאימה את פערי הגלגול בזמן אמת - היא המאפשרת זאת. היו לנו לקוחות שסיפרו לנו ששיעורי הדחייה שלהם במורד הזרם ירדו ביותר ממחצית לאחר המעבר לקו GRM, פשוט בגלל שהשינוי הממדים מסליל לסליל חלף.
רווחי תפוקה: מאיפה מגיעה המהירות
מהירות היא מספר הכותרת, אבל אני רוצה להיות כנה מהיכן היא בעצם מגיעה.
קו תיל שטוח נחושת משולב הסטנדרטי שלנו מדורג למהירות עיצוב מקסימלית של 400 מ' לדקה. השווה את זה לקו ציור טיפוסי הפועל בקצב של 150–200 מ'/דקה עבור חתכים דומים, ואתה מסתכל בערך על יתרון תפוקה של 2× עוד לפני שאתה מביא בחשבון את ביטול השינויים בתבנית וזמן ההשבתה הנלווה.
אבל סיפור התפוקה האמיתי הוא לא רק מהירות הקו. זה זמן פעולה ותפוקה:
- טיפול ידני מופחת.מכיוון שציור, גלגול, מדידה ותפיסה משולבים בתהליך רציף אחד, אין צורך לעצור ולהעביר סלילים בין שלבים. זה לבד יכול לשחזר 2-3 שעות של זמן פרודוקטיבי בכל משמרת.
- פחות עצירות לא מתוכננות.ללא קוביות להחלפה פירושו ללא הפרעות בסליל באמצע עבור שינויי כלי עבודה. התאמת מרווח הגלילה ממונעת ומונעת מתכונים, כך שהמעבר בין גדלי המוצרים לוקח דקות ולא שעות.
- תשואה גבוהה יותר.סובלנות הדוקה יותר פירושה שפחות חומר הולך לגרוטאות. עבור יצרן חוטי נחושת שטוחים הפועלים ב-500 טון בחודש, הפחתת הדחייה מ-3% ל-1.5% חוסכת כ-7.5 טון נחושת מדי חודש - מספר משמעותי במחירי הנחושת הנוכחיים.
- איסוף אוטומטי.מכונת האיסוף הרוחבית מלופפת חוט מוגמר באופן אוטומטי, עם מתח עקבי וללא התערבות ידנית. זה מפחית הן את עלות העבודה והן את הסיכון לנזק לסליל במהלך הטיפול.
באחד הפרויקטים האחרונים, לקוח שהפעיל שנאי חוט שטוח נחושת החליף שני קווי ציור נפרדים בקו גלגול משולב GRM אחד. התפוקה החודשית שלהם ירדה מ-180 טון ל-310 טון עם אותו מספר עובדים. המתמטיקה על ההחזר היה מתחת ל-18 חודשים.
צילומי אפליקציה: היכן פועלות הטחנות שלנו
מפעלי גלגול תיל שטוחים שלנו אינם מוצר אחד המתאים לכולם. העיצוב המודולרי קיים בדיוק בגלל שלענפים שונים יש דרישות שונות. להלן מבט מהיר על האופן שבו התצורה משתנה בשלושה מגזרים מרכזיים:
| תַעֲשִׂיָה | חוט שטוח אופייני | תצורה מומלצת | דרישת איכות מפתח |
|---|---|---|---|
| מוליכים שנאי | עובי 2.0-12 מ"מ; רוחב 0.5–4.0 מ"מ | 5 סטנדים Two-High + Edger | עקביות מימדית, מוליכות חשמלית |
| סרט פוטו-וולטאי | עובי 0.05–0.20 מ"מ; רוחב 0.2–2.0 מ"מ | רב סטנדים ארבעה-גבוהים | סובלנות עובי ≤ ±0.005 מ"מ להלחמה אחידה |
| מוליכי סיכת ראש מנוע EV | עובי 1.0-3.0 מ"מ; רוחב 3.0–8.0 מ"מ | גימור שני-גבוה + גימור ארבע-גבוה | קו מתאר קצה, ישרות לליפוף אוטומטי |
| קפיצים ומחברים מדויקים | עובי 0.1-1.0 מ"מ | Four-High עם ליטוש | גימור פני השטח, בקרת רדיוס פינות |
היישום הפוטו-וולטאי הוא אחד שבו ראיתי את דרישת הסובלנות מתהדקת באופן דרמטי במהלך שלוש השנים האחרונות. כאשר יעדי היעילות של תאים סולאריים דוחפים גבוה יותר, יצרני הסרטים מתבקשים לשמור על שינוי בעובי בטווח של ±0.005 מ"מ על פני כל הסליל. התהליכים הישנים יותר המבוססים על שרטוט נאבקים בכך מכיוון שבלאי התבנית משנה את החתך בהדרגה לאורך הסליל. גלגול, עם משוב בלולאה סגורה, מחזיק אותו יציב.
עבור מוליכי סיכת ראש EV, האתגר שונה. אתה צריך קו מתאר קצה נקי - זווית ה-R בצד של החוט השטוח חייבת להיות אחידה, מכיוון שכל אי סדירות מופיעה כנקודת תורפה בפיתול הסטטור. אנו מטפלים בכך באמצעות כרסמות קצה ייעודיות ומעבר גימור השולט באופן ספציפי בגיאומטריית הפינות.
שאלות נפוצות
אילו חומרים יכול לעבד טחנת תיל שטוח?
הטחנות שלנו מיועדות בעיקר לנחושת וסגסוגות נחושת, אך אותה פלטפורמה מטפלת באלומיניום, נחושת מצופה כסף, נחושת מצופה פח, ניקל-נחושת וחוטי סגסוגת שונים המשמשים ביישומים חשמליים ואלקטרוניים. חומר הגליל וטיפול פני השטח נבחרים על סמך חומר היצירה כדי להבטיח ביצועים עקביים וחיי גליל.
האם אוכל להתחיל עם קו Two-High ולשדרג ל-Four-High מאוחר יותר?
כֵּן. העיצוב המודולרי הוא מכוון. רבים מהלקוחות שלנו מתחילים עם קו חיספוס Two-High וקו ביניים, ואז מוסיפים מעמדי גימור Four-High כאשר תמהיל המוצרים שלהם עובר לכיוון חוט שטוח דק יותר או בעל דיוק גבוה יותר. מערכת הבקרה ופריסה הקו נועדו להתאים סוג זה של הרחבה מדורגת מבלי לדרוש בנייה מחדש מלאה.
מהו זמן ההובלה הטיפוסי לקו גלגול מותאם אישית?
עבור קו תיל שטוח נחושת משולב סטנדרטי, אנו מציינים בדרך כלל 4-6 חודשים מאישור ההזמנה ועד לבדיקת קבלת המפעל. תצורות מותאמות אישית - במיוחד אלו הכוללות קוטר גליל לא סטנדרטי או דרישות מיוחדות לשוליים - עשויות להאריך את ציר הזמן הזה ב-4-8 שבועות. אנו מספקים מודלים של קו ייצור בתלת מימד במהלך שלב ההנדסה, כך שלקוחות יכולים לסקור את הפריסה וזרימת החומרים לפני שאנו חותכים מתכת.
איך אתה מטפל בתמיכה לאחר המכירה ללקוחות בחו"ל?
אנו מציעים זמן תגובה גלובלי של 48 שעות לתמיכה טכנית ומתחזקים רשת של מהנדסי שירות שיכולים לנסוע לאתרי לקוחות לצורך התקנה, הפעלה ופתרון תקלות. אבחון מרחוק זמין דרך מערכת בקרת PLC לפתרון בעיות מהיר יותר. אנחנו גם מספקים סיוע טכני לכל החיים עבור ציוד שמסרנו - אנחנו לא מתרחקים אחרי תקופת האחריות.
האם אתה מציע גלגול ניסיון או בדיקות מדגם לפני הרכישה?
כֵּן. אנו מעודדים לקוחות פוטנציאליים לשלוח לנו את דגימות החוטים הנכנסות שלהם ומפרטי היעד. צוות ההנדסה שלנו יריץ גלגול ניסוי על תצורה דומה במתקן הבדיקה שלנו ויספק דוגמה של חוט שטוח מוגמר עם דוח ממדים מלאים. זה נותן לשני הצדדים בסיס ברור, מגובה נתונים, למפרט הציוד.
אם אתה בוחן מכבש תיל שטוח לייצור חוטי נחושת שטוחים - בין אם עבור מוליכים שנאים, סרט פוטו או חוט סיכת ראש של מנוע EV - הצוות הטכני ב-GRM זמין לדון בחומר הזנה הספציפי שלך, סובלנות יעד ודרישות תפוקה. אנחנו בונים את המערכות האלה מאז 2008, ואנחנו מרגישים בנוח עם השאלות הקשות.